



Dinaminis apkrovos optimizavimo dizainas ir štampavimo proceso stabilumo kontrolė
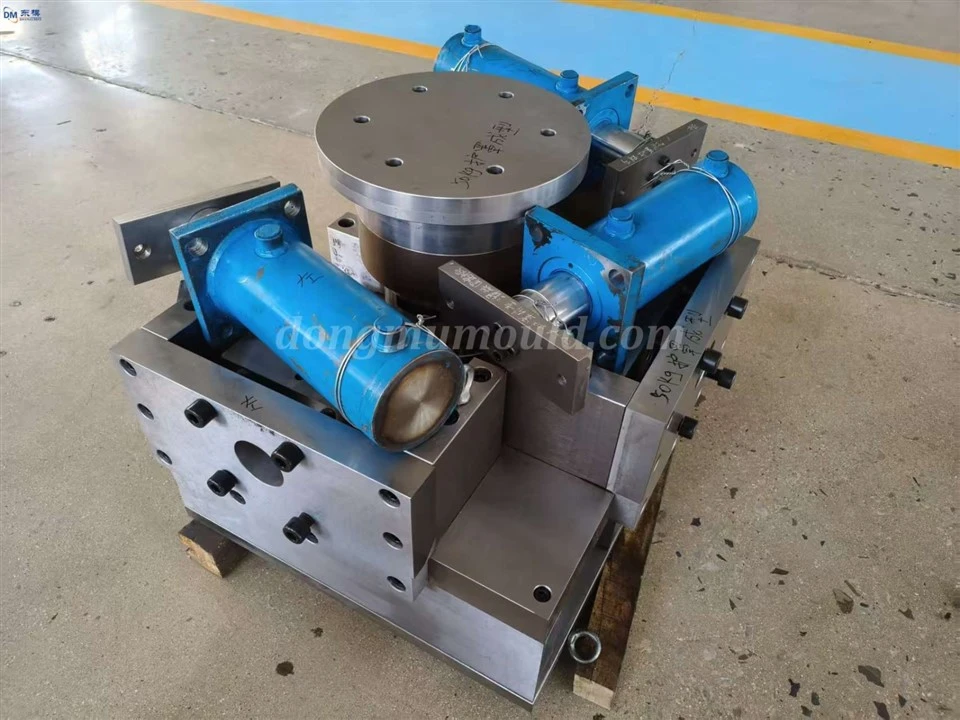
didelės spartos{0}}štampavimo štampų

I. Dinaminių apkrovų, veikiančių dideliu greičiu{1}}štampavimo štampuose, charakteristikos ir iššūkiai
Didelio{0}}greičio štampavimo greitis yra didesnis arba lygus 50 ciklų per minutę. Štampas yra veikiamas aplenkimo, lenkimo ir tempimo jėgos, kartu su smūgine vibracija ir šiluminio įtempio jungtimi. Dinaminė apkrova greitai kinta ir yra kompleksiškai paskirstoma. Netinkamas apkrovos valdymas gali sukelti štampuotų dalių matmenų nuokrypius, padidėti štampavimo elastinę deformaciją ir sutrumpinti štampo naudojimo laiką daugiau nei 30%. Todėl tiksli dinaminės apkrovos analizė ir optimizavimo dizainas yra labai svarbūs kuriant didelės spartos štampavimo štampus.
II. Dinaminės apkrovos optimizavimo projektavimo strategijos
1. Patobulintas štampų struktūrinis tvirtumas: naudojant baigtinių elementų analizės programinę įrangą dinaminiam štampavimo procesui imituoti, optimizuojamas štampo pagrindas ir sutvirtinančių briaunų struktūra, o pagrindinių įtempių{1}}guolio dalių storis padidinamas siekiant pagerinti bendrą standumą ir kontroliuoti elastinę deformaciją 0,01 mm. Štampas pagamintas iš H13 ir SKD11 didelio-stiprumo legiruotojo plieno, grūdintas vakuumu ir apdorotas kriogeniniu būdu, kad būtų pasiektas HRC58-62 kietumas, pagerinta apkrovos-laikomoji galia ir atsparumas dilimui bei padidinta dinaminė laikomoji galia.


2. Optimizuotas perforatoriaus ir štampo dizainas: tarpas tarp perforatoriaus ir štampo yra 5–8 % medžiagos storio, o paklaida yra mažesnė arba lygi 0,005 mm. Pritaikytas progresyvus užtaisymo dizainas su 0,2–0,3 mm perėjimo spinduliu perforatoriaus pjovimo briaunoje, siekiant sumažinti momentinę smūgio apkrovą, sumažinti vibracijos ir smūginių bangų perdavimą, pasiekti sklandų apkrovos padidėjimą, užtikrinti štampavimo tęstinumą ir užkirsti kelią štampų užstrigimui ir skilimui.
3. Dinaminio įtempių pasiskirstymo tolygumas: tarp štampavimo pagrindo ir darbo stalo yra sumontuotas 5-8 mm storio slopinantis guminis padas arba elastinga buferinė konstrukcija su 1-2 mm buferio eiga pridedama prie perforatoriaus uodegos, siekiant pagerinti įtempių koncentraciją, sumažinant didžiausią įtampą 20% -30%, pailginant apkrovos pasiskirstymą, pailginant tolygų tarnavimo laiką.
4. Pažangus stebėjimas ir grįžtamojo ryšio valdymas: slėgio ir vibracijos jutikliai yra sumontuoti štampavimo perforatoriuje ir štampavimo laikiklyje, kad būtų galima stebėti mechaninius parametrus štampavimo proceso metu realiu laiku, o duomenys integruojami į išmaniąją valdymo sistemą. Kai apkrovos svyravimai viršija ±5 % arba vibracijos dažnis viršija standartą, sistema automatiškai įspėja ir išsijungia, nukreipdama operatorius koreguoti parametrus, kad pelėsiai būtų optimalios darbinės būklės.


III. Štampavimo proceso stabilumo kontrolės metodai
1. Proceso parametrų optimizavimas: atsižvelgdami į medžiagos storį ir kietumą, nustatykite štampavimo greitį iki 50–120 kartų per minutę, su štampavimo jėgos paklaida, mažesne arba lygi ±5 %, o eigos padėties nustatymo tikslumas mažesnis arba lygus 0,01 mm, kad štampavimo proceso metu būtų pasiektas sklandus perėjimas prie štampavimo proceso ir išvengta pernelyg didelės apkrovos. Tiksliai valdykite štampavimo ritmą, palaikykite 0,1–0,2 sekundės formos uždarymo laiką, kad pagerintumėte proceso pakartojamumą.
2. Patobulintos tepimo sąlygos: naudokite didelio greičio -štampavimo-specifinį tepalą, pirmenybę teikdami mažo-klampumo vandens- tepalams, valdydami trinties koeficientą 0,1 tikslumu. Įrengti išmaniąją tepimo sistemą, kuri automatiškai purškia tepalą pagal štampavimo ciklą, papildo kas 30–50 vienetų, sumažina atsparumą trinčiai ir šilumos susidarymą, stabilizuoja dinamines apkrovas, apsaugo pelėsių paviršių ir užtikrina, kad štampuotų dalių matmenų tolerancija būtų mažesnė arba lygi ±0,02 mm be paviršiaus įbrėžimų.
3. Medžiagos savybių pritaikymas: sureguliuokite štampavimo greitį ir slėgio parametrus ruošiniams, pagamintiems iš skirtingų medžiagų, pvz., didelio -stiprumo plieno ir aliuminio lydinių. Didelio -stiprumo plieno štampavimo greitis reguliuojamas 50–80 smūgių per minutę, o aliuminio lydinių – 80–120 smūgių per minutę. Optimizuokite štampo tarpą ir pjovimo briaunos dizainą, atsižvelgdami į medžiagos plastiškumą ir elastingumą, kad užtikrintumėte vienodą medžiagos deformaciją ir išvengtumėte neįprastų įtempių.
4. Standartizuotas operacijų valdymas: reguliariai mokykite operatorius, reikalaujant išlaikyti įvertinimą prieš leidžiant jiems dirbti, taip pagerinant proceso valdymo ir reagavimo į ekstremalias situacijas galimybes. Sukurkite štampavimo proceso stebėjimo žurnalą proceso parametrams ir štampų būsenai įrašyti. Kas 100 000 ciklų atlikite išsamų štampo remontą, pakeiskite susidėvėjusias dalis, kad užtikrintumėte stabilią ir efektyvią gamybą.

Susisiekite su mumis
Konsultacijų karštoji linija: +86 15930861038
Whatsapp:15930861038
El. paštas:dongfangmould@aliyun.com
Paslaugos įsipareigojimas: atsakyti į užklausą per 12 valandų; teikti nemokamą pelėsių dizaino optimizavimą kvalifikuotiems klientams.
Hengshui Dongmo Precision Metal Products Co., Ltd
Populiarus Žymos: aukštos-kokybės precizinio metalo štampų dizainas, skirtas individualiems štampavimo štampams, Kinija, tiekėjai, gamintojai, gamykla, pirkimas, kaina, pagaminta Kinijoje

