Metalinių giluminio tempimo dalių pritaikymas ir giluminio tempimo technologijos mokymasis yra vertas!

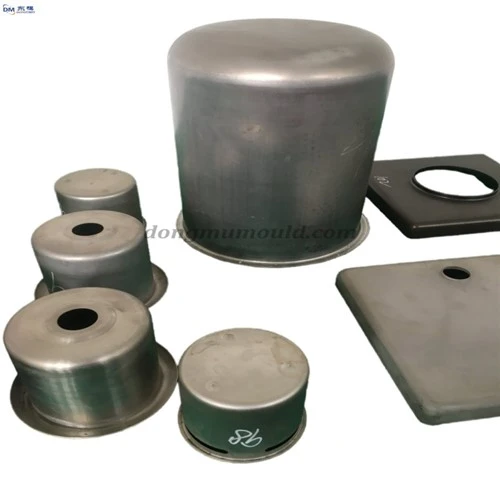
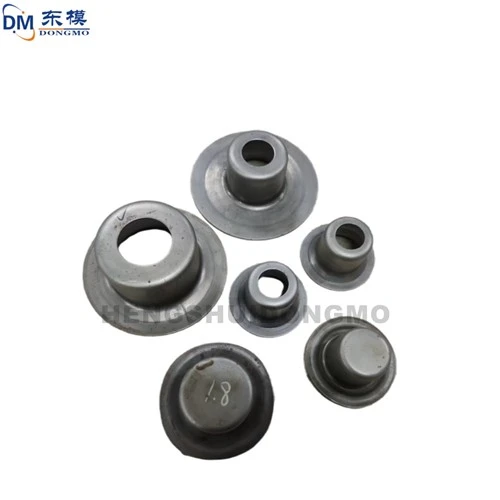
Metalinės giluminio tempimo dalys yra plačiai naudojamos įvairiose mūsų gyvenimo srityse. Gilus tempimas, dar žinomas kaip piešimas, tempimas, kalandravimas ir kt., reiškia štampo naudojimą tam tikros formos plokščiam ruošiniui, gautam perforuojant į įvairias atviras tuščiavidures dalis, perforuoti. Arba apdirbimo procesas, kurio metu sumažinamas atviro tuščiavidurio ruošinio skersmuo ir padidinamas aukštis. Giluminio tempimo procesas gali būti naudojamas gaminant plonasienes netaisyklingų formų dalis, tokias kaip cilindrinės, laiptuotos, kūginės, sferinės, dėžutės formos ir kt. Kartu su kitais štampavimo ir formavimo procesais, tokiais kaip flanšų formavimas, išsipūtimas, platinimas, kaklelis ir kt. ., gali būti gaminamos ir itin sudėtingų formų dalys. Todėl giluminis tempimas užima labai svarbią vietą automobilių, orlaivių, traktorių, elektros prietaisų, prietaisų, elektronikos ir kituose pramonės sektoriuose.
Šis „Dongmo“ supažindins su gilaus piešimo procesu
1. Giluminio piešimo deformacijos procesas:
Giluminio tempimo procese pagrindinė medžiagos deformacijos proceso savybė yra metalo tekėjimas. Tai yra, plokščias ruošinys paverčiamas cilindrine dalimi.
2. Tempiamųjų dalių technologinė analizė:
Piešimo dalies pritaikomumas braižymo procesui vadinamas brėžinio dalies pagaminamumu.
(1) Metalinių tempiamųjų dalių forma
Metalinių tempiamųjų dalių konstrukcinė forma turi būti paprasta ir simetriška, stengiantis vengti aštrių formos pokyčių. Kai leidžia naudojimo sąlygos, giliai ištrauktos dalys turi būti kuo labiau ašies simetriškos.
(2) Giliai tempiamų dalių aukštis
Nubraižytos dalies aukštis turi didelę įtaką brėžinių skaičiui ir formavimo kokybei. Pagrįsto tempimo aukščio nustatymas yra naudingas siekiant sumažinti traukimo laiką ir brėžinių skaičių.
(3) Giliai tempiamų dalių filė spindulys
Paprastai tariant, kuo didesnis giluminės dalies filė spindulys, tuo geriau. Pageidautina, kad vidinės filė spindulys tarp brėžinio apačios ir tiesios sienelės būtų didesnis nei medžiagos storis; filė spindulys tarp išgaubto tempimo detalės krašto ir cilindro sienelės būtų didesnis nei 2 kartus didesnis už medžiagos storį, kuris yra palankus formavimui, priešingu atveju būtina padidinti formavimo procesą.
(4) Giliai tempiamų dalių matmenys
Giliai tempiamų dalių dydis turi būti pažymėtas pagal naudojimo reikalavimus. Tai reiškia, kad pažymėtas tik vidinis arba tik išorinis matmuo, o viduje ir išorėje vienu metu pažymėti negalima. Be to, jungties tarp cilindro sienelės ir apatinio paviršiaus išpjovos spindulys gali būti pažymėtas tik kaip vidinis matmuo. Atsižvelgiant į netolygų medžiagos storio pokytį po giluminio tempimo, medžiagos storis neturėtų būti pažymėtas ant cilindro sienelės ar išgaubto krašto.
(5) Giluminio tempimo dalių matmenų tikslumas
Bendrųjų cilindrinių giluminio tempimo dalių matmenų tikslumas gali siekti IT8 ~ IT10; bendroms heteroseksualioms dalims jis gali būti 1–2 laipsniais žemesnis. Giliai tempiamoms dalims, kurioms keliami dideli tikslumo reikalavimai, būtina padidinti formavimo procesą.