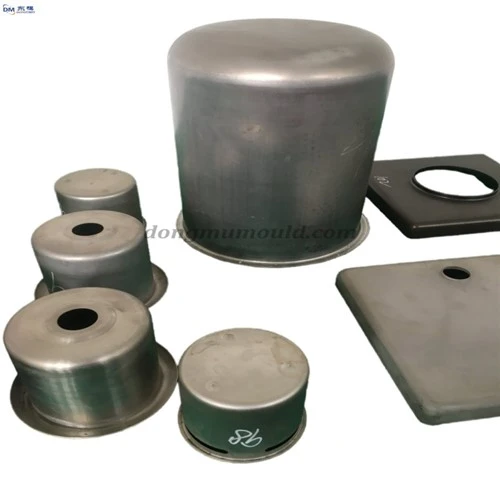
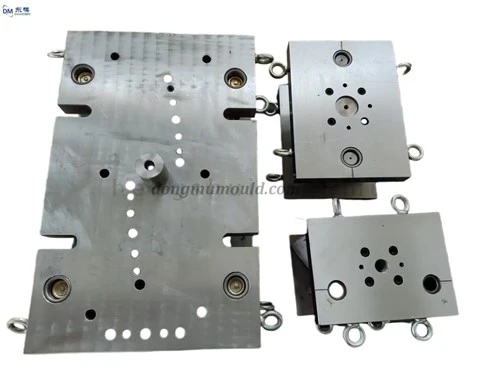
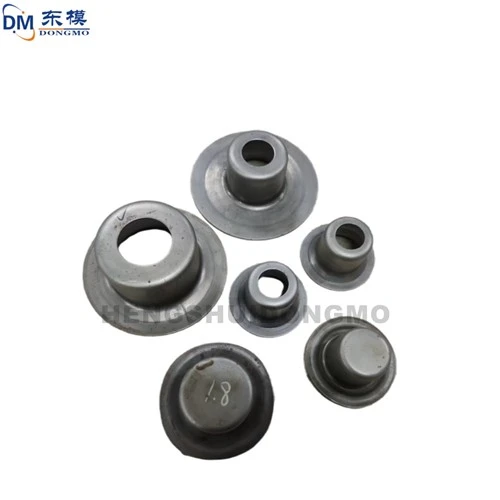
Štampavimo štampų gamybos procesas: detalių brėžinių sudarymas, gamybos proceso modelių modeliavimas, lydinio lydymas ir liejimas, formų valymas ir ertmių modifikavimas. Toliau pateikiamas brėžinio formavimo formos pavyzdys norint pristatyti jo procesą.
L, kylantis brėžinys ir gamybos proceso modelis: pagal detalių brėžinį kiekvienos detalės dydis yra keičiamas pagal cinko lydinio linijos susitraukimo koeficientą, suprojektuojamas pilamasis stove ir šaltas geležis. Taigi nubraižykite modelio proceso schemą ir apdorokite gamybos proceso modelį pagal šią schemą.
2, štampavimo formos formos gamyba: pagal įvairius modelio proceso brėžinyje pateiktus matmenis pasirinkite aukštos kokybės medieną, kad padarytumėte perforatoriaus modelį. Norint pasiekti antrinį medinio modelio tikslumą, reikalingas modelio matmenų tikslumas. Medienos formos paviršius dažomas drožlėmis, kad paviršiaus šiurkštumas Rz būtų mažesnis nei 10μm. Traukos kampas yra ± 1 °.
3. Įgaubtų formų modelio gamyba: Įgaubtų formų gamyba yra tokio pat storio švino sluoksnio įklijavimas ant išgaubto pelėsio darbinio paviršiaus, kad susidarytų tarpas tarp išgaubto ir keturių. Išgaubto formos švino paviršius turėtų būti nudažytas, kad po liejimo įgaubto formos paviršiaus paviršiaus šiurkštumas būtų mažas. Ertmės modelis pagamintas iš Paryžiaus tinko. Siekiant palengvinti išgaubtų ir įgaubtų formų atskyrimą liejant tinką, ant išsiskyrimo paviršiaus reikia purkšti atpalaiduojančio agento sluoksnį (pvz., Polistireną tolueno tirpale). Po liejimo gipso įgaubto formos modelį reikia išdžiovinti ir tada išardyti. Dažykite ertmės paviršių ir atsiskyrimo paviršių.
4. Modeliavimas. Kaip liejimo medžiagą pasirinkite didelio stiprumo smulkiagrūdį liejimo smėlį. Kadangi cinko lydinio liejimo temperatūra yra palyginti žema, liejimo smėlio atsparumas ugniai ir oro pralaidumas nėra aukštas. Perforatorius ir įgaubtas pelėsis yra modeliuojami atskirai, galima pasirinkti tokius modeliavimo metodus kaip smėlio dėžės modeliavimas ar duobių modeliavimas. Pagal liejimo reikalavimus liejimo sistema priima apatinį įpurškimo tipą arba atvirą tipą. Dėl didelio cinko lydinio susitraukimo koeficiento turėtų būti įrengtas tiektuvas.
5, cinko lydinio lydymas
6. Liejimas: vidutinėms ir mažoms formoms gali būti naudojamas sausas liejimas arba „Nirvana“ liejimas. „Nirvana“ liejimo angos turėtų būti daugiau. Liejant cinko lydinį, lydinio skysčio srautas turi būti lėtai ir sklandžiai įpurškiamas į ertmę. Didelėms formoms, norint užkirsti kelią formos ertmės deformacijai arba ją sumažinti, liejimo metu aplink ertmę galima nustatyti aušinimo vandens vamzdžius arba atšaldytą geležį, kad būtų užtikrintas nuoseklus skystojo lydinio sukietėjimas.
7. Cinko lydinio liejinių liejimas, valymas ir modifikavimas:
Liejimo liejiniai po liejimo paprastai priima natūralų aušinimą, tačiau mažus paprastų formų liejinius taip pat galima aušinti vandeniu aušinant, o tai padeda pagerinti lydinio mechanines savybes. Sudėtingų formų ar didelių cinko lydinio formų liejimo antgalis turėtų būti lėtai atvėsinamas. Visiškai atvėsinus lydinį, dėžutė atidaroma. Liejiniai po bokso turi būti išvalyti smėliu, o išpylimo stovas turėtų būti pašalintas pjaunant dujas. Formos ertmė nebėra apdorojama, tačiau šlifavimui, formos ertmės poliravimui, štampo angos brėžimui ir pan. Reikėtų naudoti švitrinį popierių, ypač piešimo filė turėtų atitikti lygumo ir lygumo reikalavimus, galiausiai išgaubtos ir įgaubtos cinko lydinio formos turėtų būti sujungtas štampas, jo viršutinės ir apatinės apatinės plokštės plokštuma yra apdirbta (frezuota arba obliuota) taip, kad viršutinė ir apatinė dugno plokštės turėtų plokščius paviršius, liečiančius presą, ir išlaikytų tam tikrą lygiagretumą, kad būtų užtikrintas surinkimas tikslumas.