Štampo apdorojimo ypatybės ir dalykai, į kuriuos reikia atkreipti dėmesį
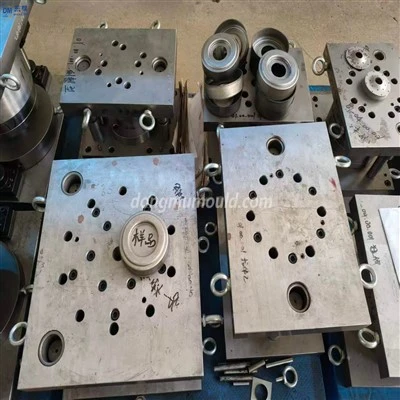
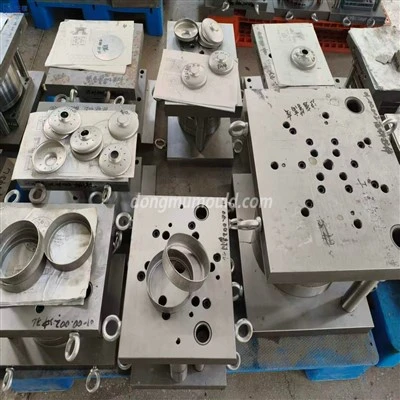
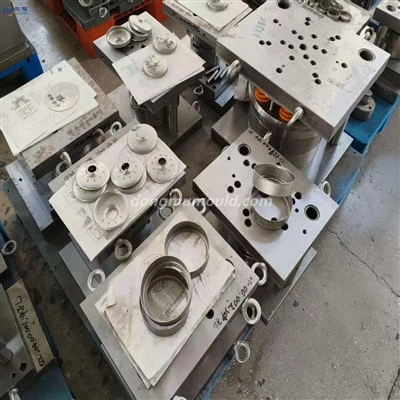
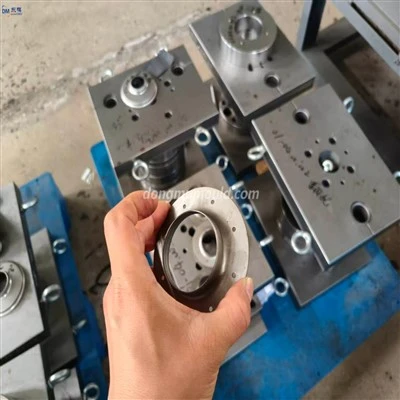
Pelėsių apdorojimas reiškia formavimo ir ruošinių įrankių, be kirpimo ir pjovimo štampų, apdorojimą. Paprastai formą sudaro dvi dalys: viršutinė ir apatinė.
Pagrindinės tikslaus štampo apdorojimo savybės:
1. Didelio apdorojimo tikslumo štampų porą paprastai sudaro įgaubtas štampas, perforatorius ir štampo rėmas, o kai kurie gali būti iš kelių dalių padalinto modulio. Todėl viršutinio ir apatinio štampo derinys, įdėklo ir ertmės derinys bei derinys tarp modulių reikalauja didelio apdirbimo tikslumo. Precizinio štampo matmenų tikslumas dažnai pasiekia mikronų lygį.
2. Sudėtingos formos ir paviršiai Kai kurie gaminiai, tokie kaip automobilių plokštės, orlaivių dalys, žaislai ir buitinė technika, gaminami derinant įvairius lenktus paviršius. Todėl pelėsio ertmės paviršius yra labai sudėtingas. Kai kurie paviršiai turi būti apdoroti matematiškai.
3. Masinė mažų formų gamyba nėra masinė gamyba. Daugeliu atvejų pagaminama tik viena pora.
4. Frezavimas, gręžimas ir dažniausiai naudojamas kelių režimų apdirbimui

Pastabos dėl tikslių formų gamybos ir apdorojimo:
1, žaliavos turi būti visiškai sausos pagal proceso reikalavimus, be drėgmės, kitaip po injekcijos paviršiuje bus sidabro grūdelių.
2, įpurškimo temperatūra, slėgis, laikas ir tt atitinka proceso parametrų kortelės reikalavimus, įpurškimo greitis turi būti griežtai kontroliuojamas, per didelis įpurškimo greitis sukels prastą dangos ir matricos sukibimą.
3. Liejimo įpurškimo procese negalima naudoti atpalaiduojančių medžiagų, ypač turinčių silikoninės alyvos, kitaip tai turės įtakos dangos sukibimui.
4. Medžiaga turi būti išvalyta po vidurinio išjungimo, kad būtų išvengta įpurškimo produktų trapumo, kurį sukelia varžto žaliavų skilimas dėl per ilgo buvimo laiko;
5. Įpurškiamų dalių paviršius neturi būti poliruotas ir poliruotas, kad nepakenktų dangos ir matricos sukibimui.
6. Įpurškimo proceso metu operatoriai turi mūvėti švarias medvilnines pirštines, kad po liejimo įpurškimo nebūtų užterštas gaminio paviršius.
7. Vidinio įtempio kontrolė: gaminyje neleidžiamas didelis vidinis įtempis, o vidinis įtempis turi būti aptiktas po liejimo įpurškimo.
8, dydžio kontrolė: ilgis, surinkimo pėda arba surinkimo anga pagal brėžinius ir matavimo reikalavimus.